
拧扣机夹持尺寸与扭矩范围
先核对最小和最大夹持直径,再确认连接扭矩、总成长度和重量。下表列出已发布的参考配置,供比较机架尺寸;实际供货范围和选配件在技术报价中确认。
技术数据参考: Galip 设备技术资料. 核对日期:2026 年 9 月 16 日。
TorqueStar 扭矩转角软件
TorqueStar 集成接头参数、实时扭矩转角显示和上扣报告。先选规格,再监测上扣,最后复核并保存结果。
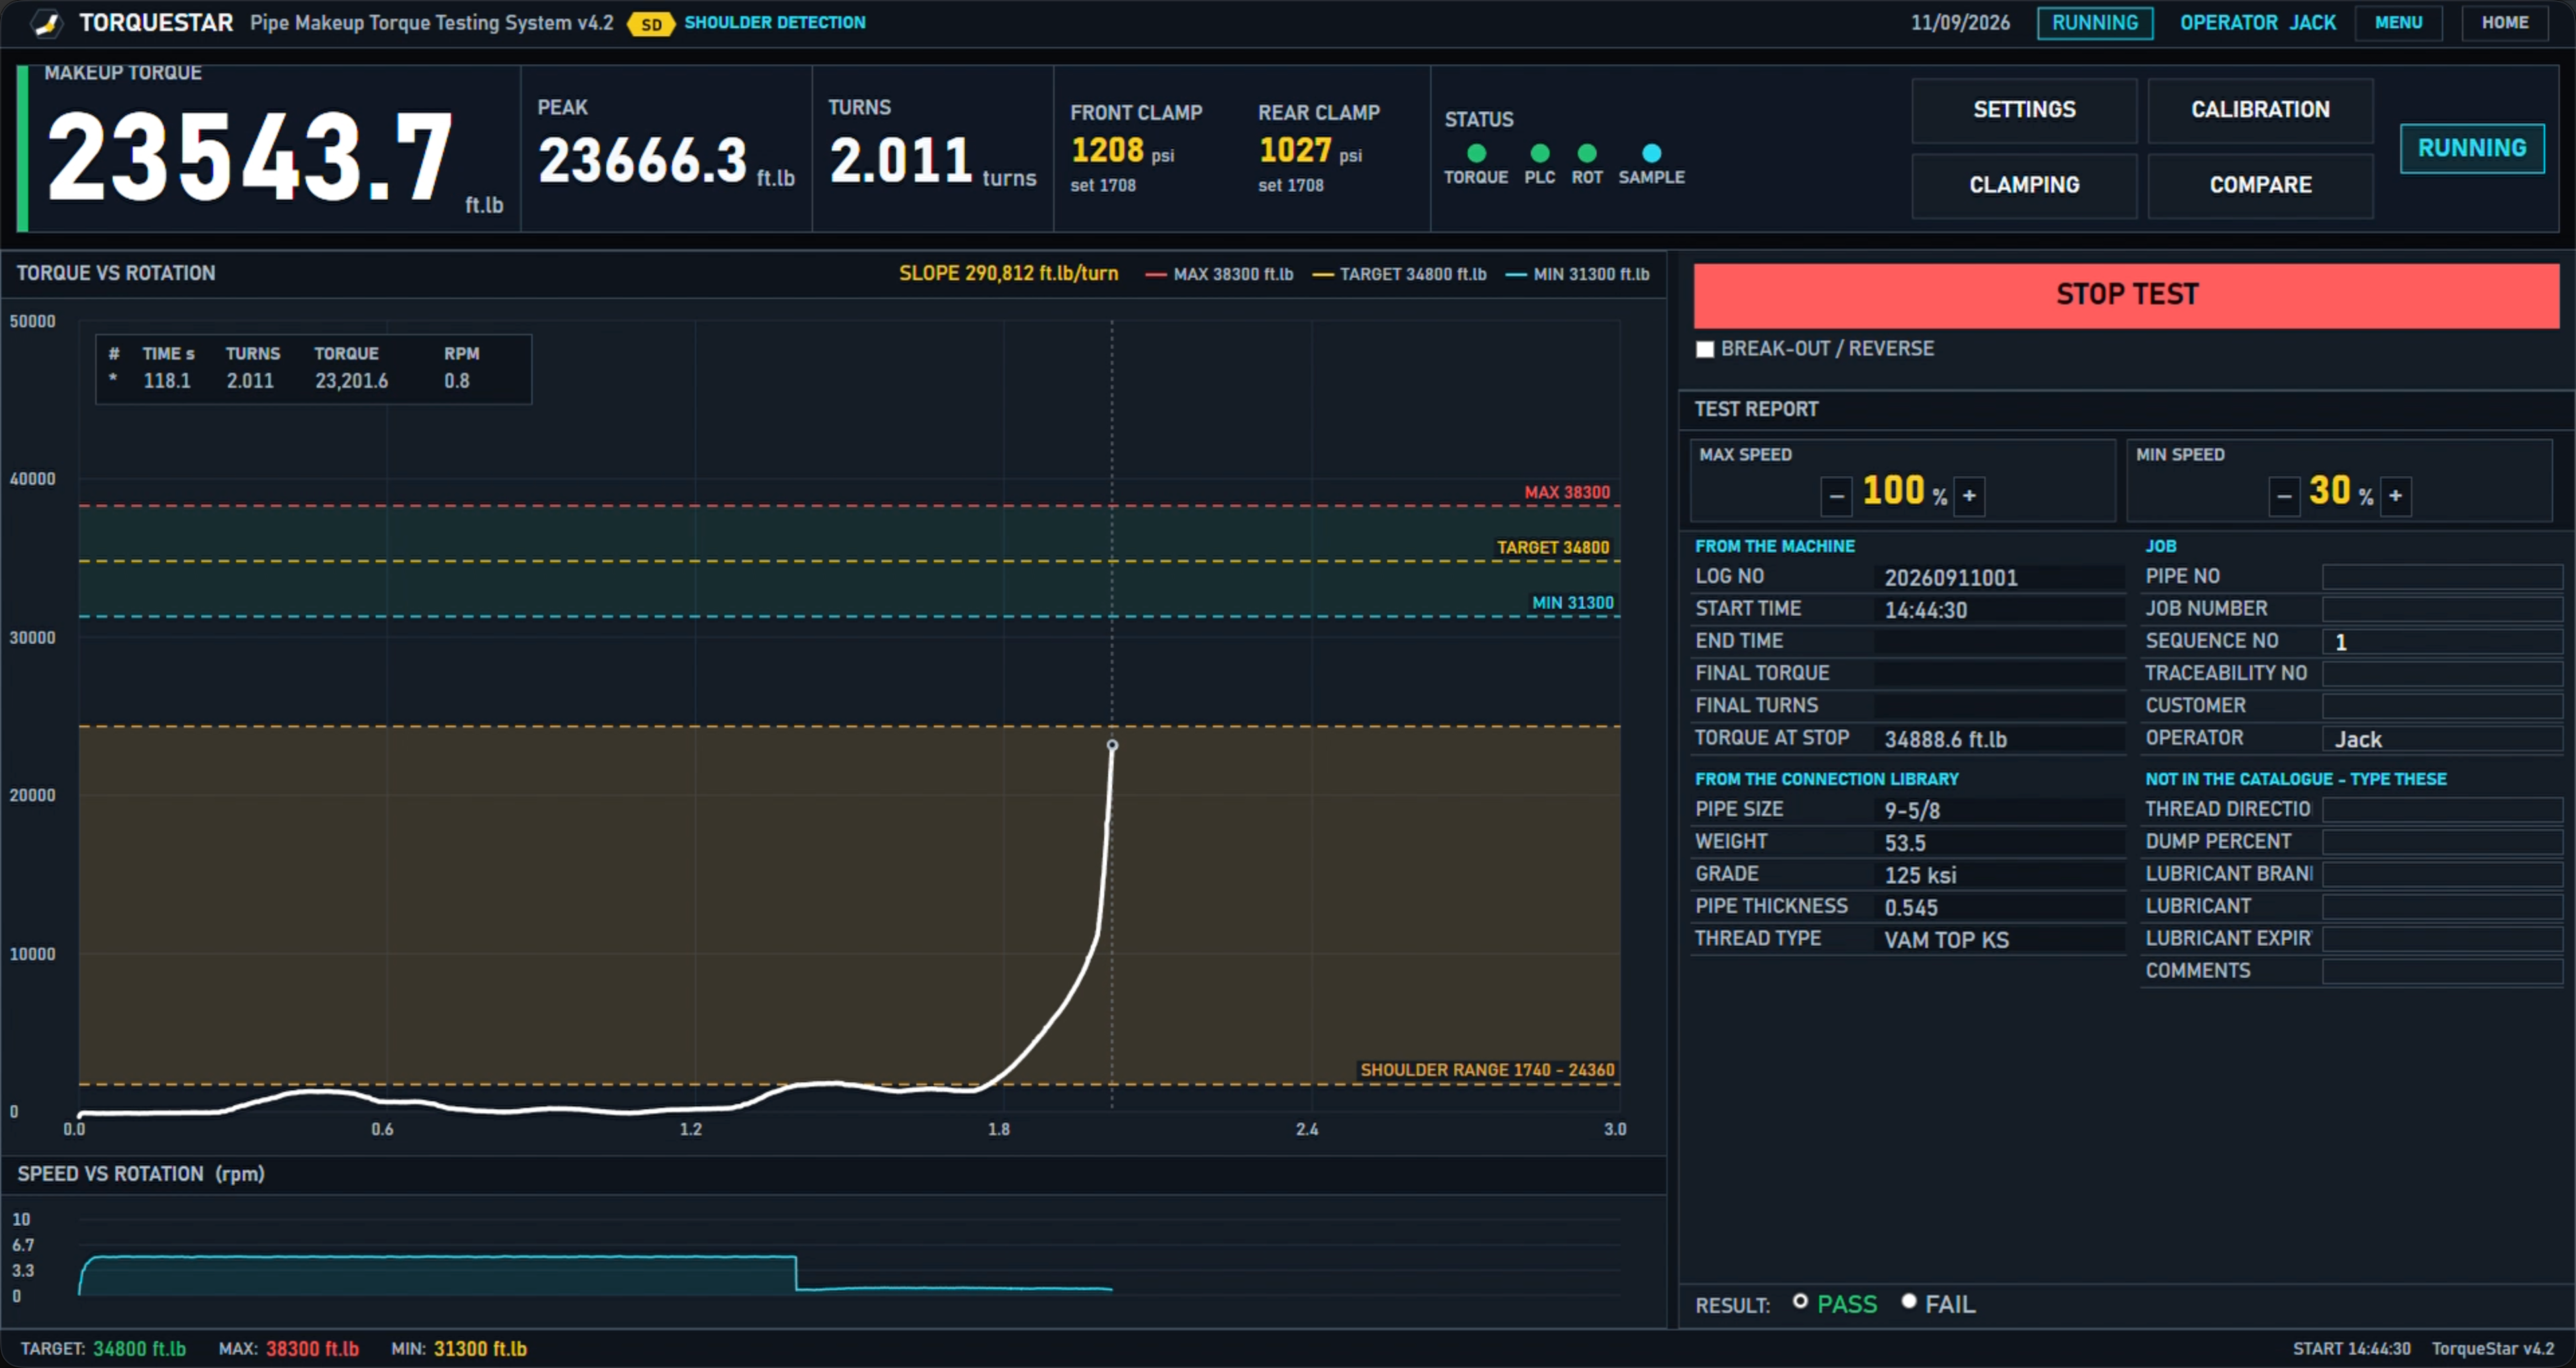
打开监测界面大图 ↗
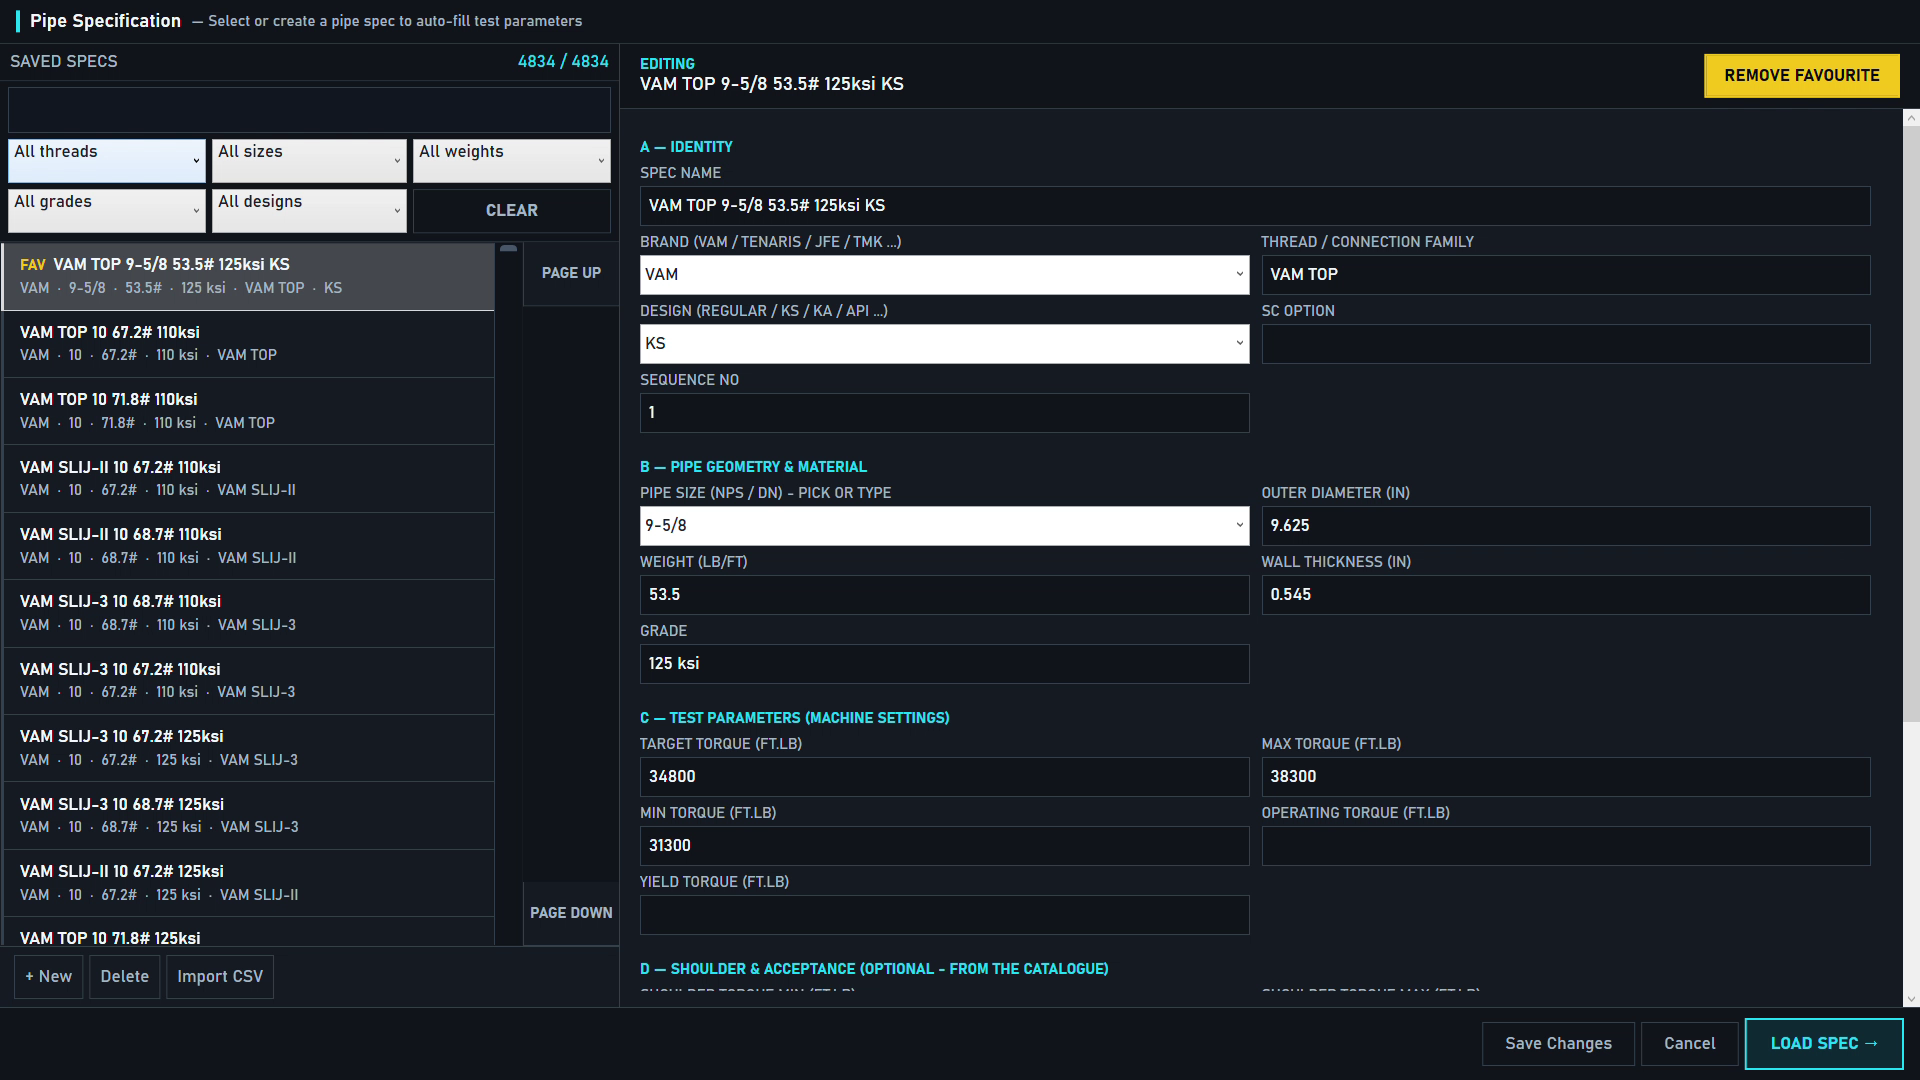
- 按扣型、管径和钢级筛选,再核对重量、设计形式及选项。
- 查看最小、目标和最大上扣扭矩。
- 按条目提供台肩、转角增量、斜率限值及夹紧压力。
查看完整图片 ↗
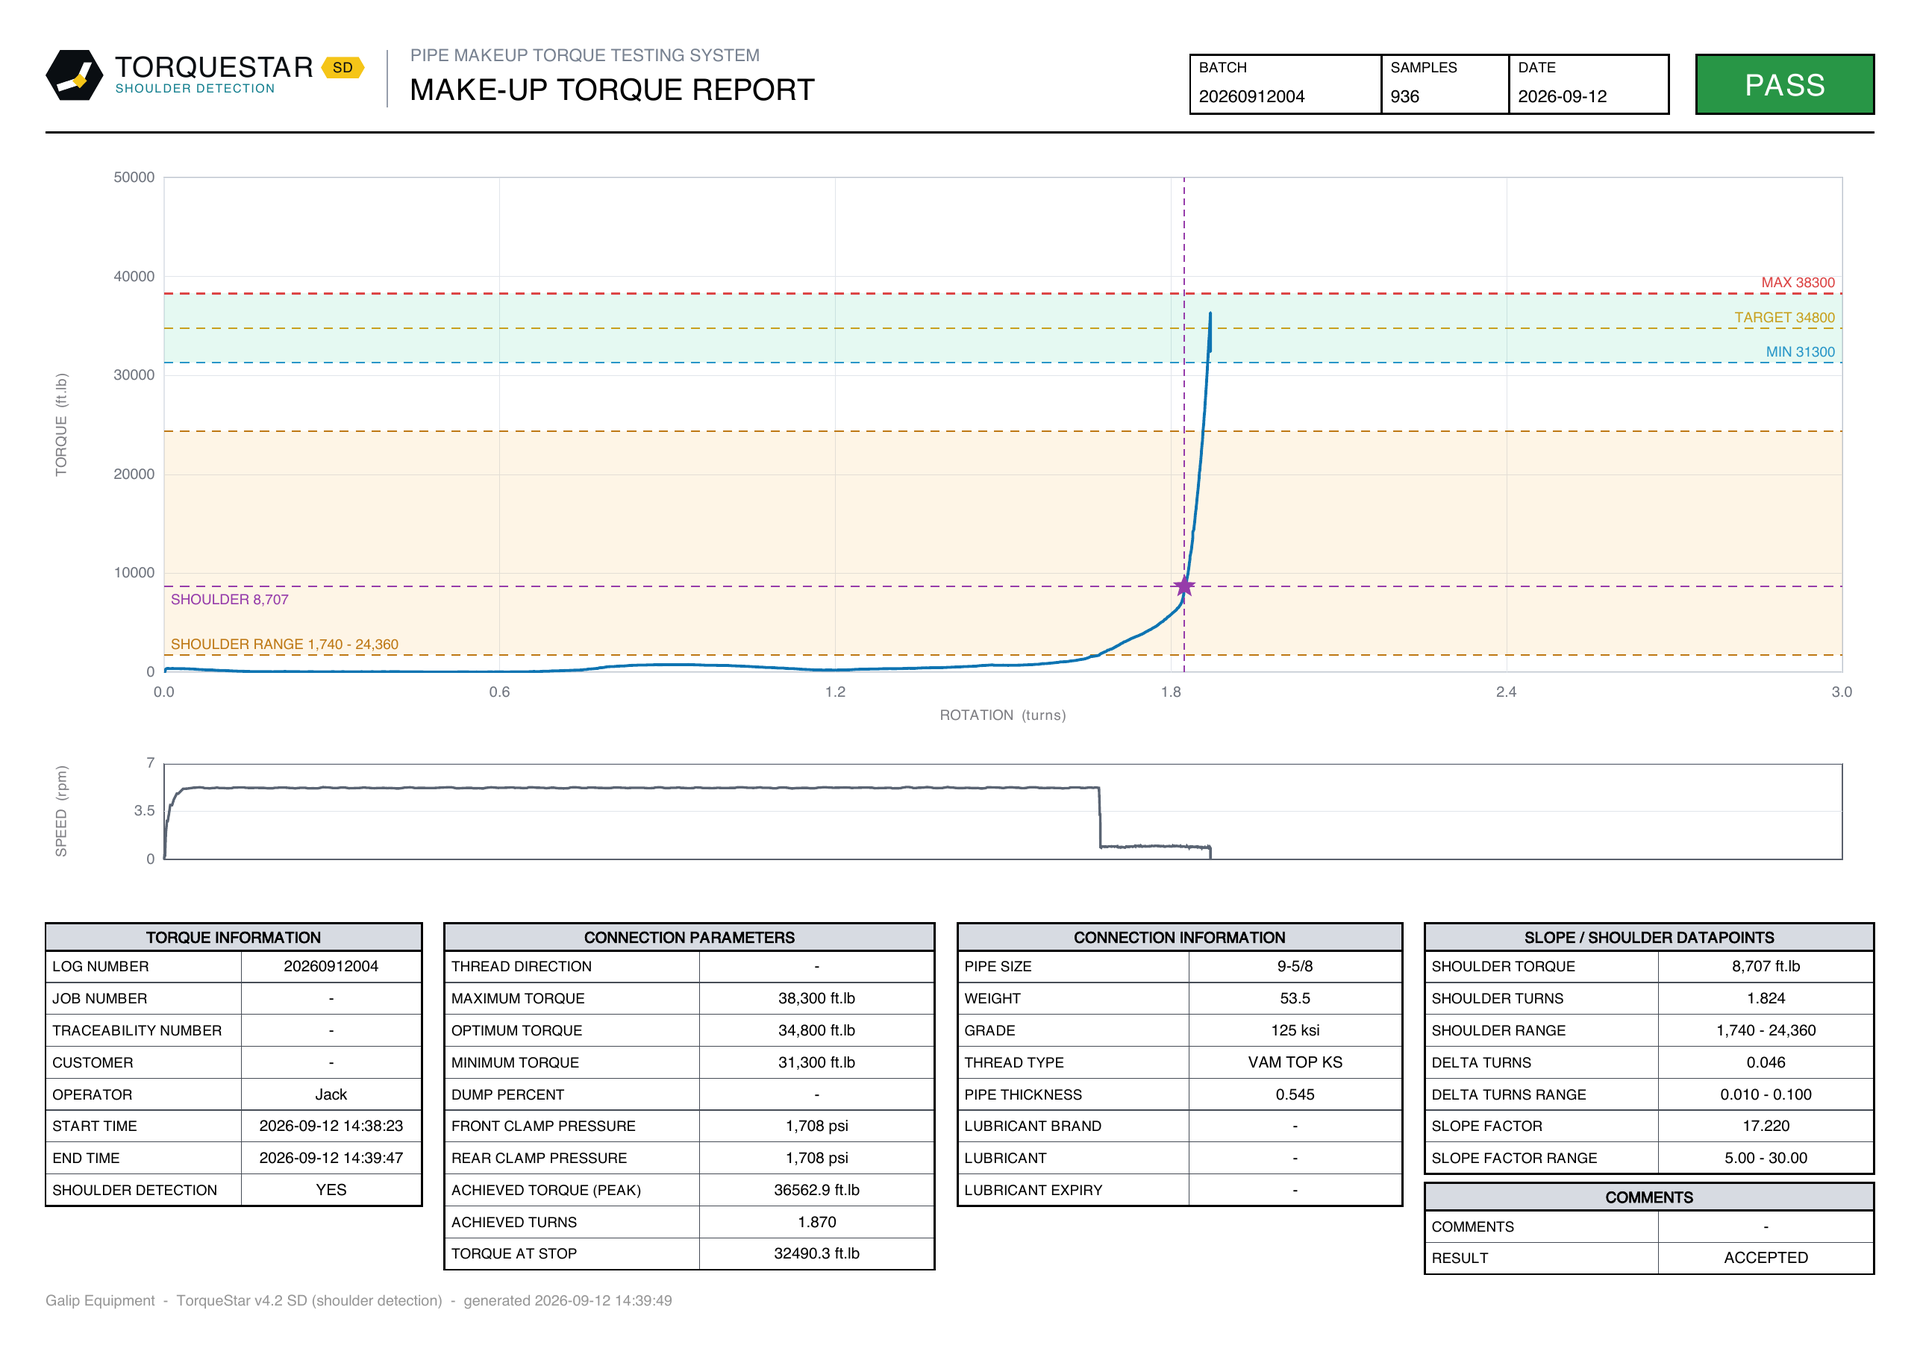
图中为另一组上扣作业的报告示例。
查看完整图片 ↗
从售前确认、出厂验收到售后支持
订购前:确认设备方案
根据您的接头和作业需求,共同确认设备图纸、功能、配置及供货范围,并在订购前明确验收要求和服务安排。
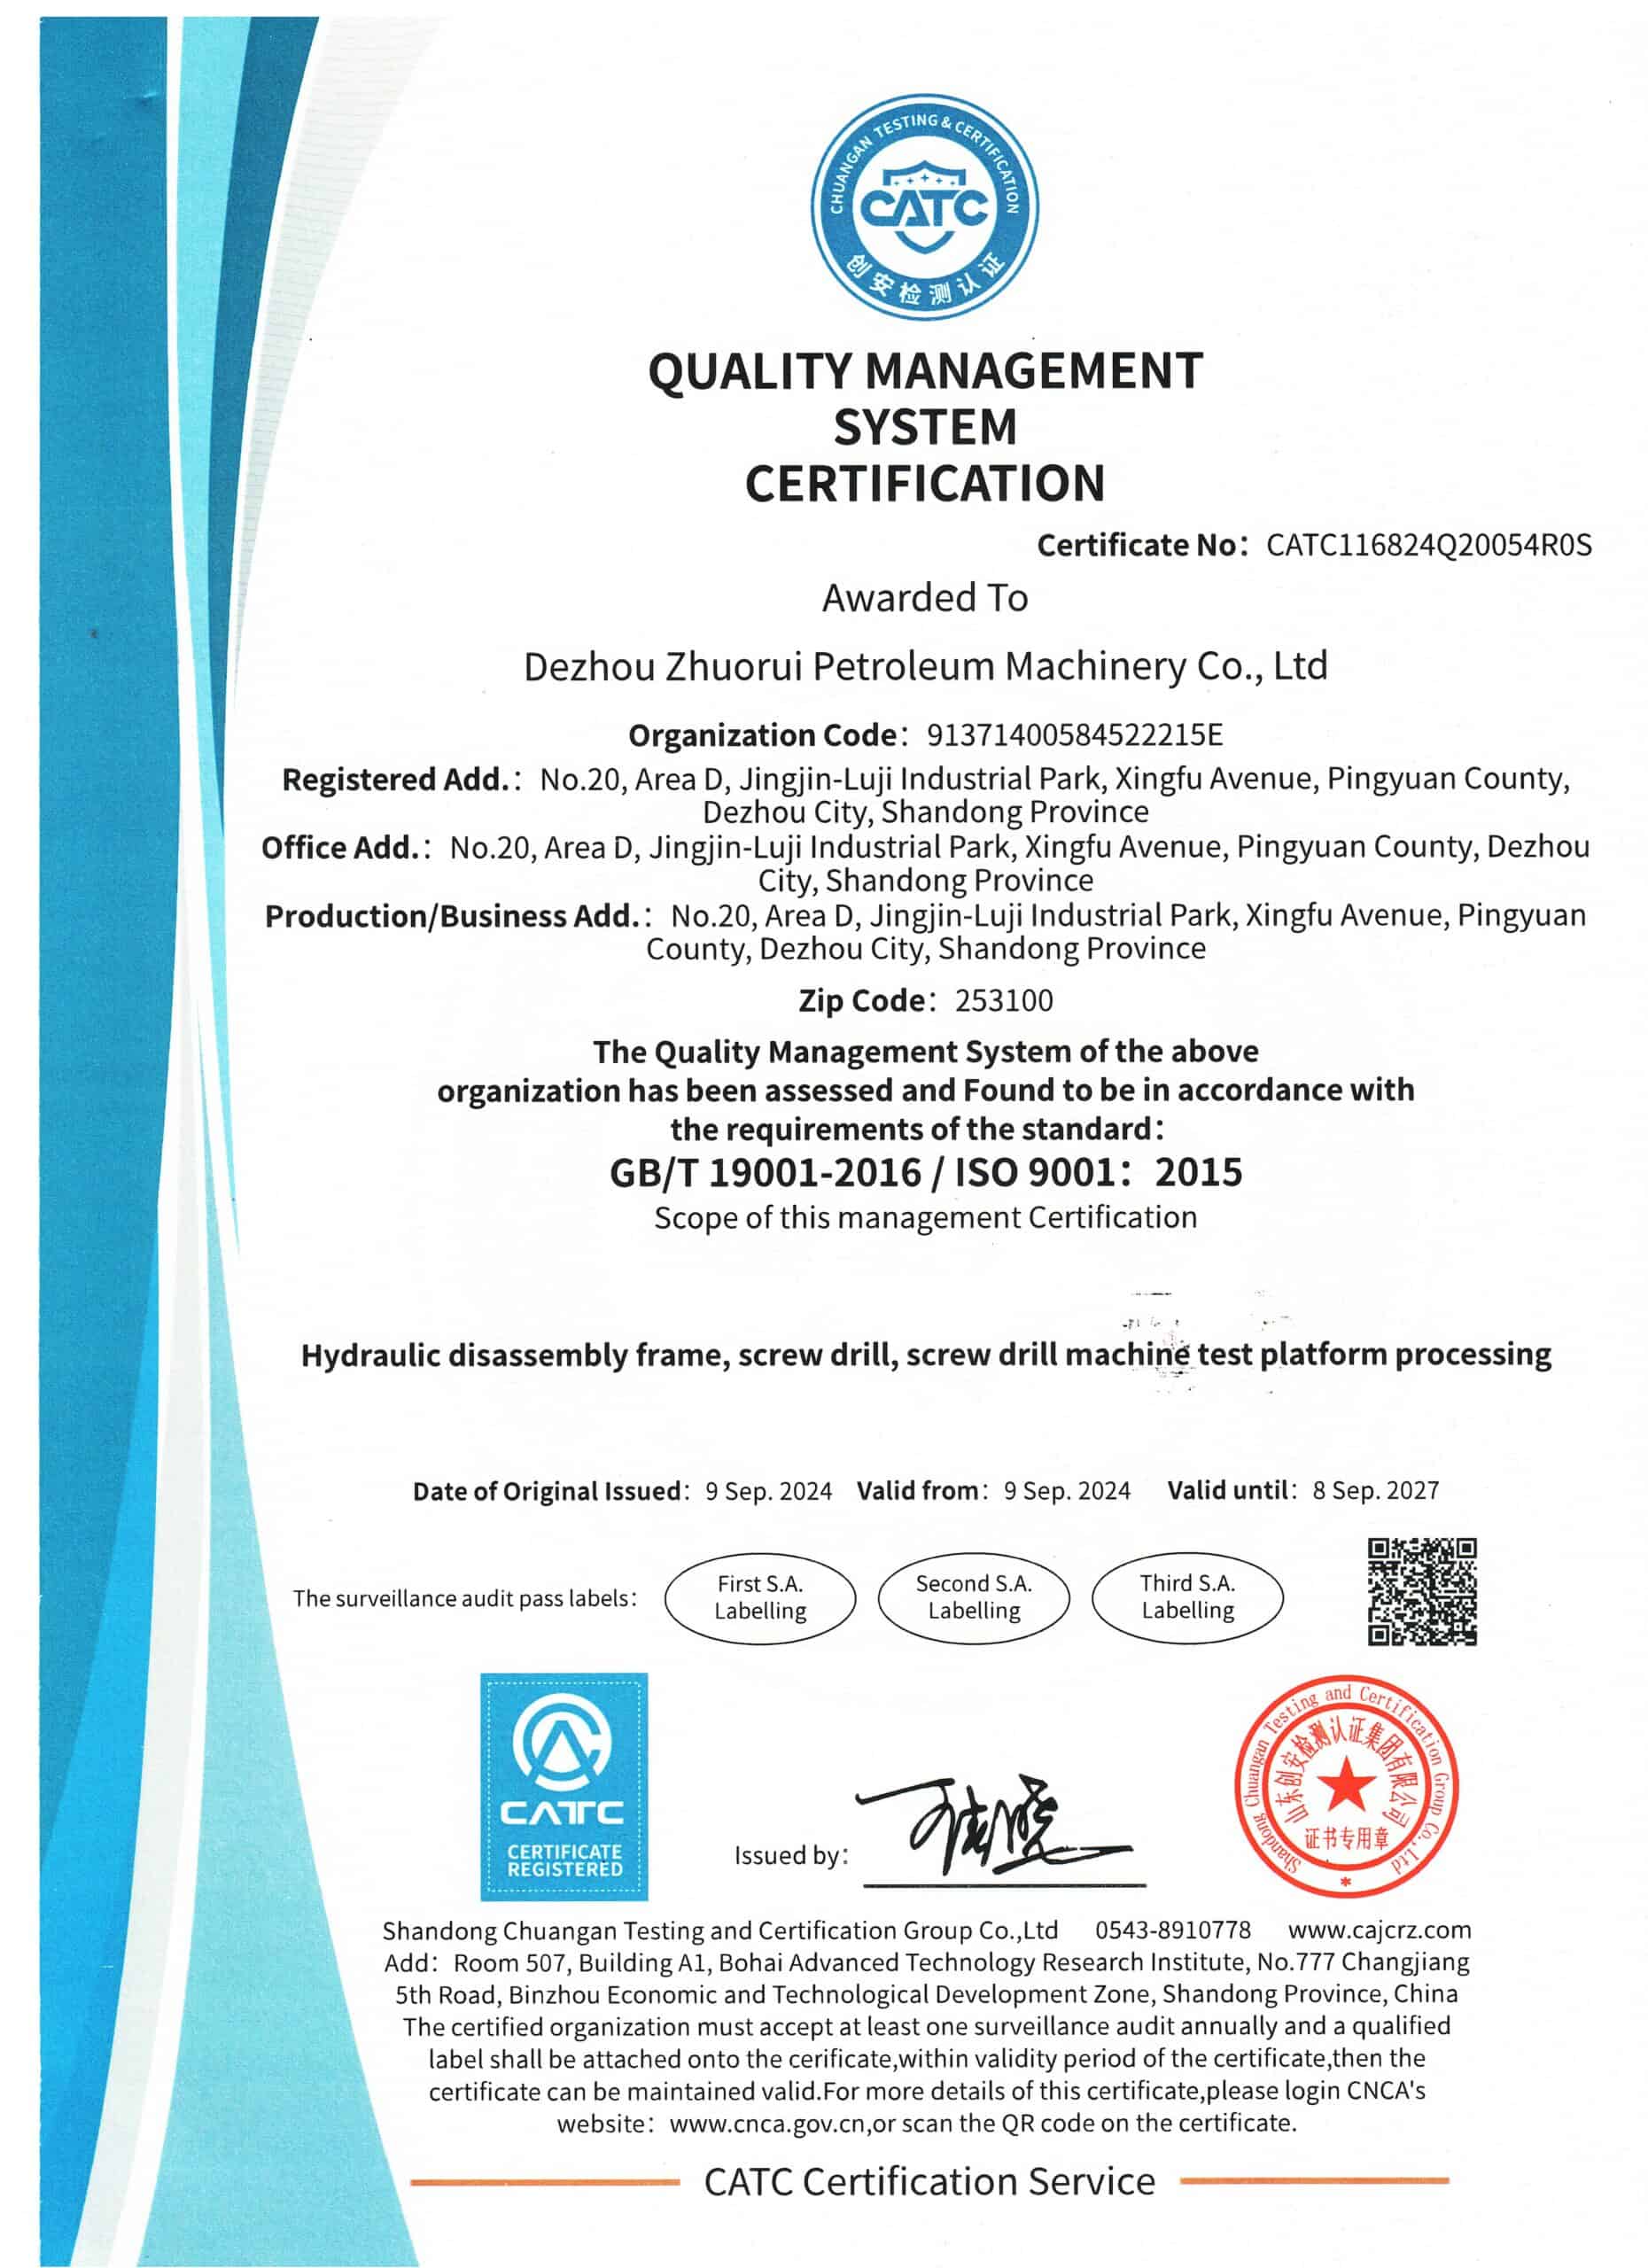
ISO 9001:2015 质量管理体系认证
本公司质量管理体系通过 GB/T 19001-2016 / ISO 9001:2015 认证。证书编号 CATC116824Q20054R0S,获证组织为德州卓锐石油机械有限公司,由山东创安检测认证集团有限公司颁发,有效期至 2027 年 9 月 8 日。
认证范围为液压拆装架、螺杆钻具及螺杆钻具试验台的加工。可凭证书编号在国家认监委网站(www.cnca.gov.cn)查询。
发货前:到厂见证 FAT 验收
设备完工后,我们会在工厂安排出厂验收测试(FAT)。您或您的代表可到厂查看成机,与我们的团队一起测试约定功能,完成验收后再发货。
测试以订购前确认的图纸、配置和验收要求为依据。
付款与订购安排
是否需要预付款,取决于设备库存和所需配置。
- 现货可立即测试:无需预付款。
- 需要生产或配置:预付款要求及付款安排在报价中确认。
具体库存状态及各阶段付款时间将在报价中明确。
交付后:调试、培训与持续支持
- 18 个月标准质保可按订单书面约定延长至最长 3 年。
- 工程师现场调试与培训设备交付后,工程师到您的车间进行现场调试和操作人员培训。
- 远程技术支持提供操作与故障排查协助;联系时准备设备编号及报警信息。
- 备件支持按设备序列号和零件编号或照片核对配件。
- 整机扭矩校准使用扭矩传感器/变送器及配套校准设备,提供整机扭矩校准服务。
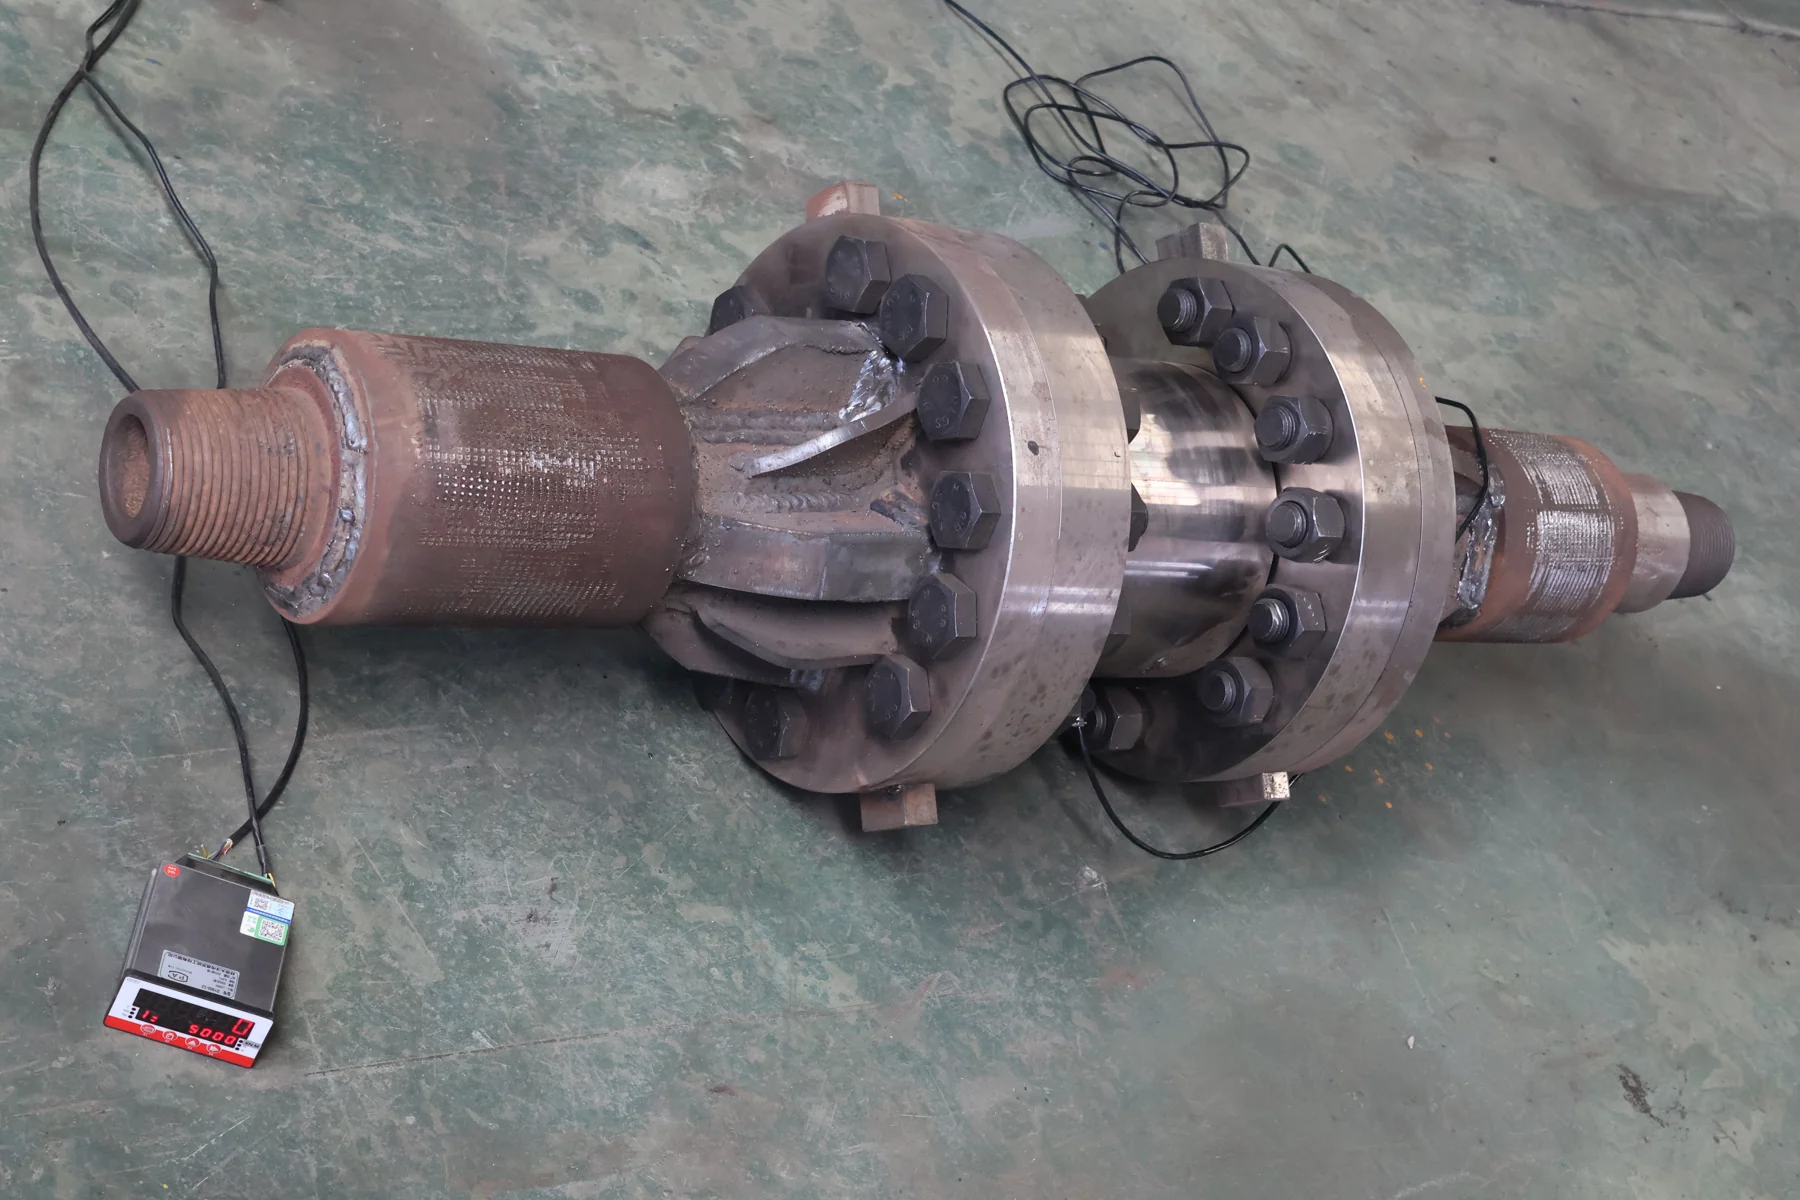
查看校准设备大图 ↗
获取拧扣机方案与报价
说明所用接头、工件尺寸或需要完成的作业。暂时不清楚的参数可以稍后沟通。
点击发送即向卓锐提交您的需求。查看隐私说明。
全旋转拧扣机如何完成上扣与卸扣
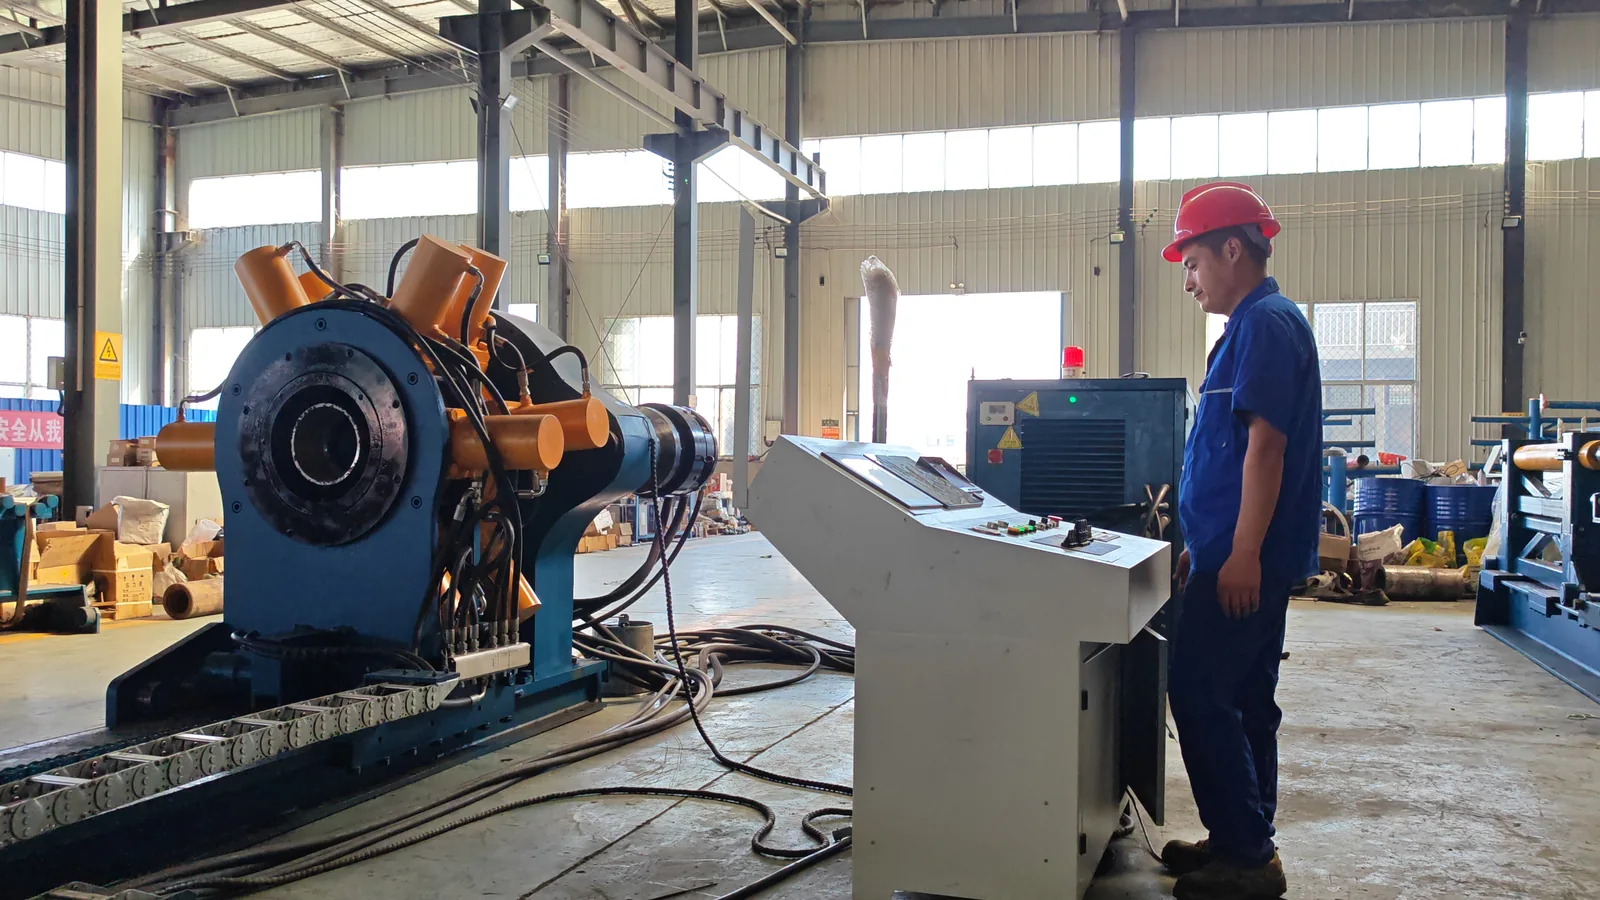
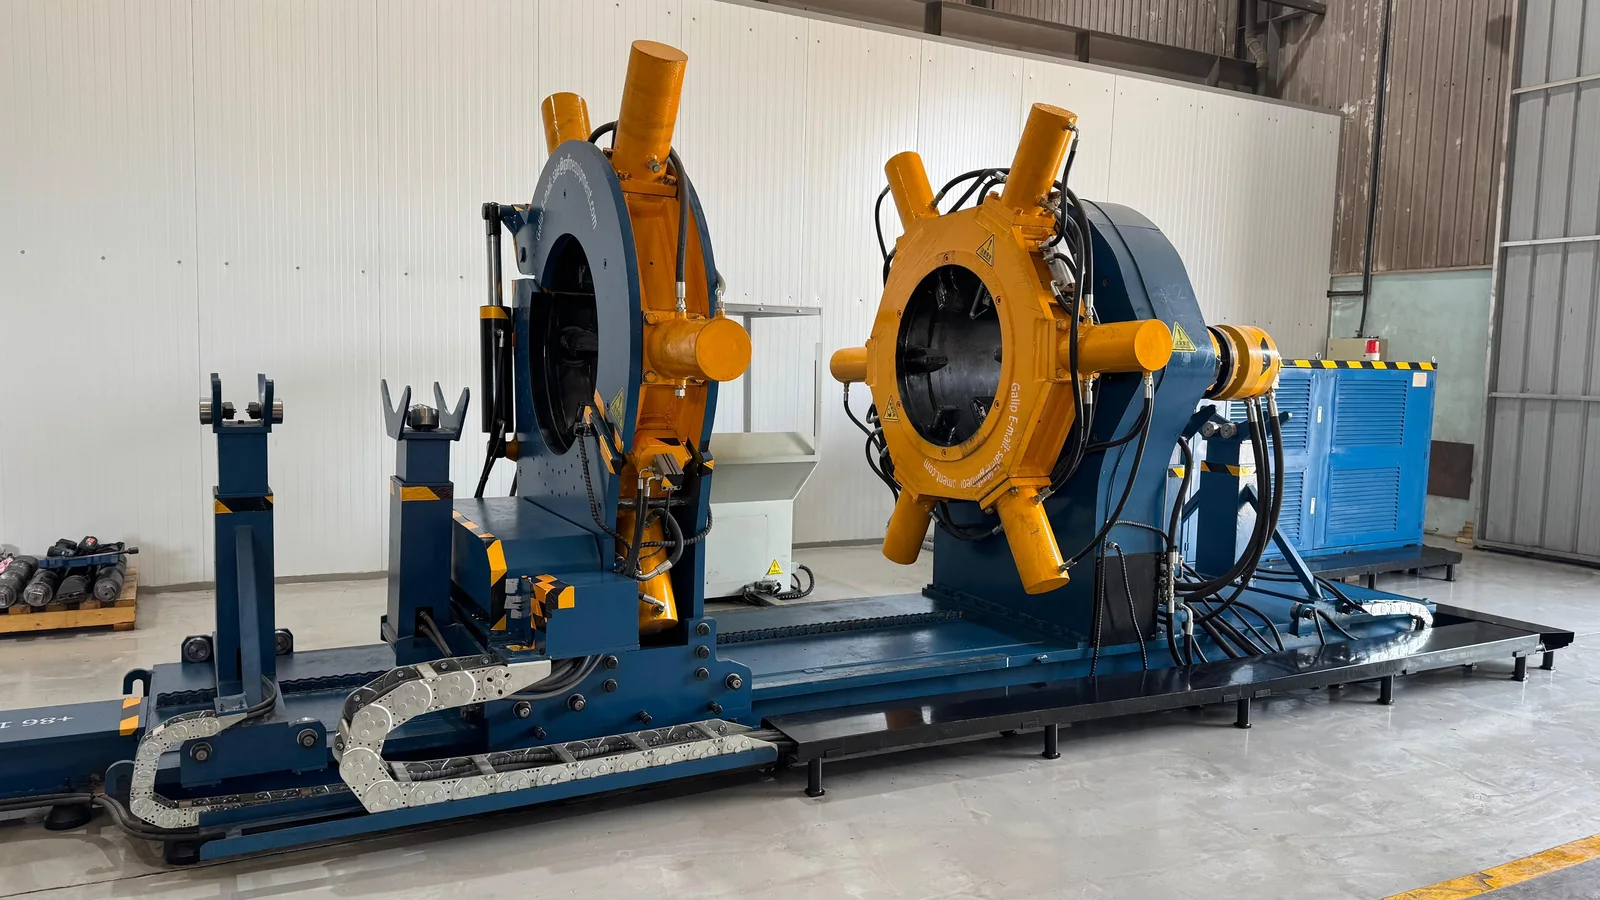
动力钳头带动管件或工具旋转,背钳夹住相连部件,支撑装置使总成与设备轴线对正。连续旋转可完成螺纹旋合和最终上扣,记录系统同步采集扭矩与转数,供作业后检查连接曲线。
设备可按套管、油管、钻杆、接箍及井下工具配置。需要连续旋转和逐接头扭矩转角记录时,可重点比较这类拧扣机;如果车间以工具拆解维修为主,还应比较液压拆装架的夹持布置和工件搬运方式。
德州卓锐石油机械有限公司成立于 2011 年,在平原工厂完成机械加工、液压装配和功能检查。全旋转拧扣机进行加载试验,扭矩转角记录随设备提供。
拧扣机与拆装架的区别
两者都能上扣和卸扣。区别在于驱动方式、测量内容及工具处理配置,不能只按名称判断用途。
| 比较项 | 全旋转拧扣机 | 液压拆装架 |
|---|---|---|
| 旋转与扭矩机构 | 动力钳头在扭矩作用下连续旋转 360°。 | 主扭矩机构与独立旋扣机构分别承担紧固、松扣和多圈旋合。 |
| 速度含义 | 参考工作转速 0.5-6 rpm,用于受控上扣。 | 旋扣转速最高 100 rpm;该转速不代表主机在最大卸扣扭矩下的速度。 |
| 作业记录 | 扭矩-转角曲线;配套版本提供台肩及肩后转角分析。 | 目标与实际扭矩、扭矩-时间曲线及逐连接汇总。 |
| 常见用途 | 套管、油管、接箍及需要扭矩转角验收的连接。 | 螺杆钻具、井下工具的拆解、检修与重新装配。 |
夹持、连续旋转与扭矩记录
连续旋转钳头
动力钳头可连续完成螺纹旋合。根据所配控制系统,可在初始旋合和接近最终扭矩时采用不同转速。具体转速按连接工艺确定。
按工件配置夹持系统
请说明允许夹持的位置、有效长度,以及表面能否留下钳牙痕迹。这些条件决定钳牙形状、接触材料和夹持布置。表面敏感的管件需单独核对工装。
扭矩转角监测
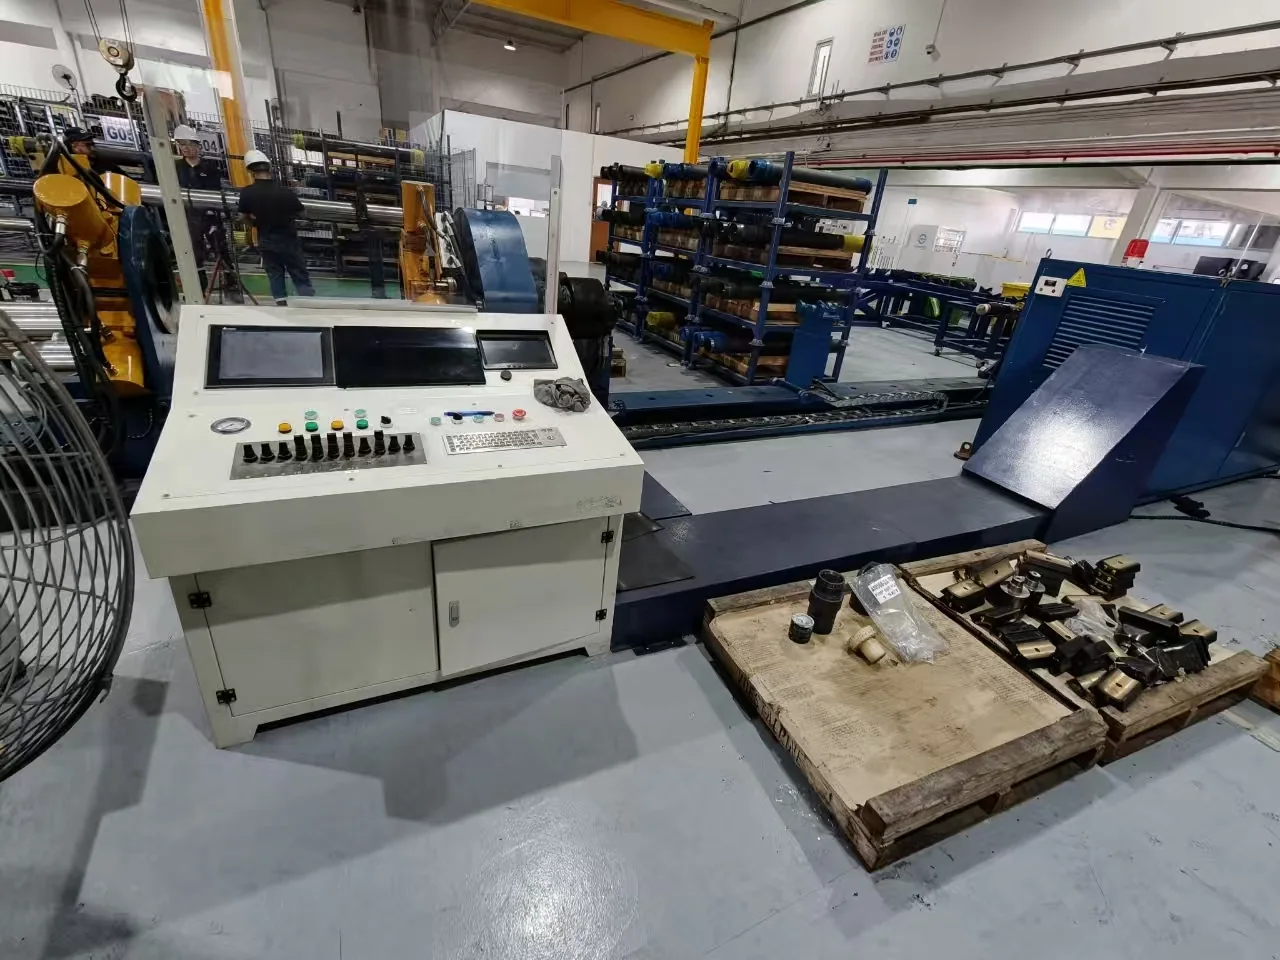
上扣时,界面显示扭矩转角曲线和设定的扭矩限值。需要台肩识别时,可在方案中明确相应功能。曲线和台肩数据应按连接技术方的现行规程复核。
长工件与重型总成的支撑
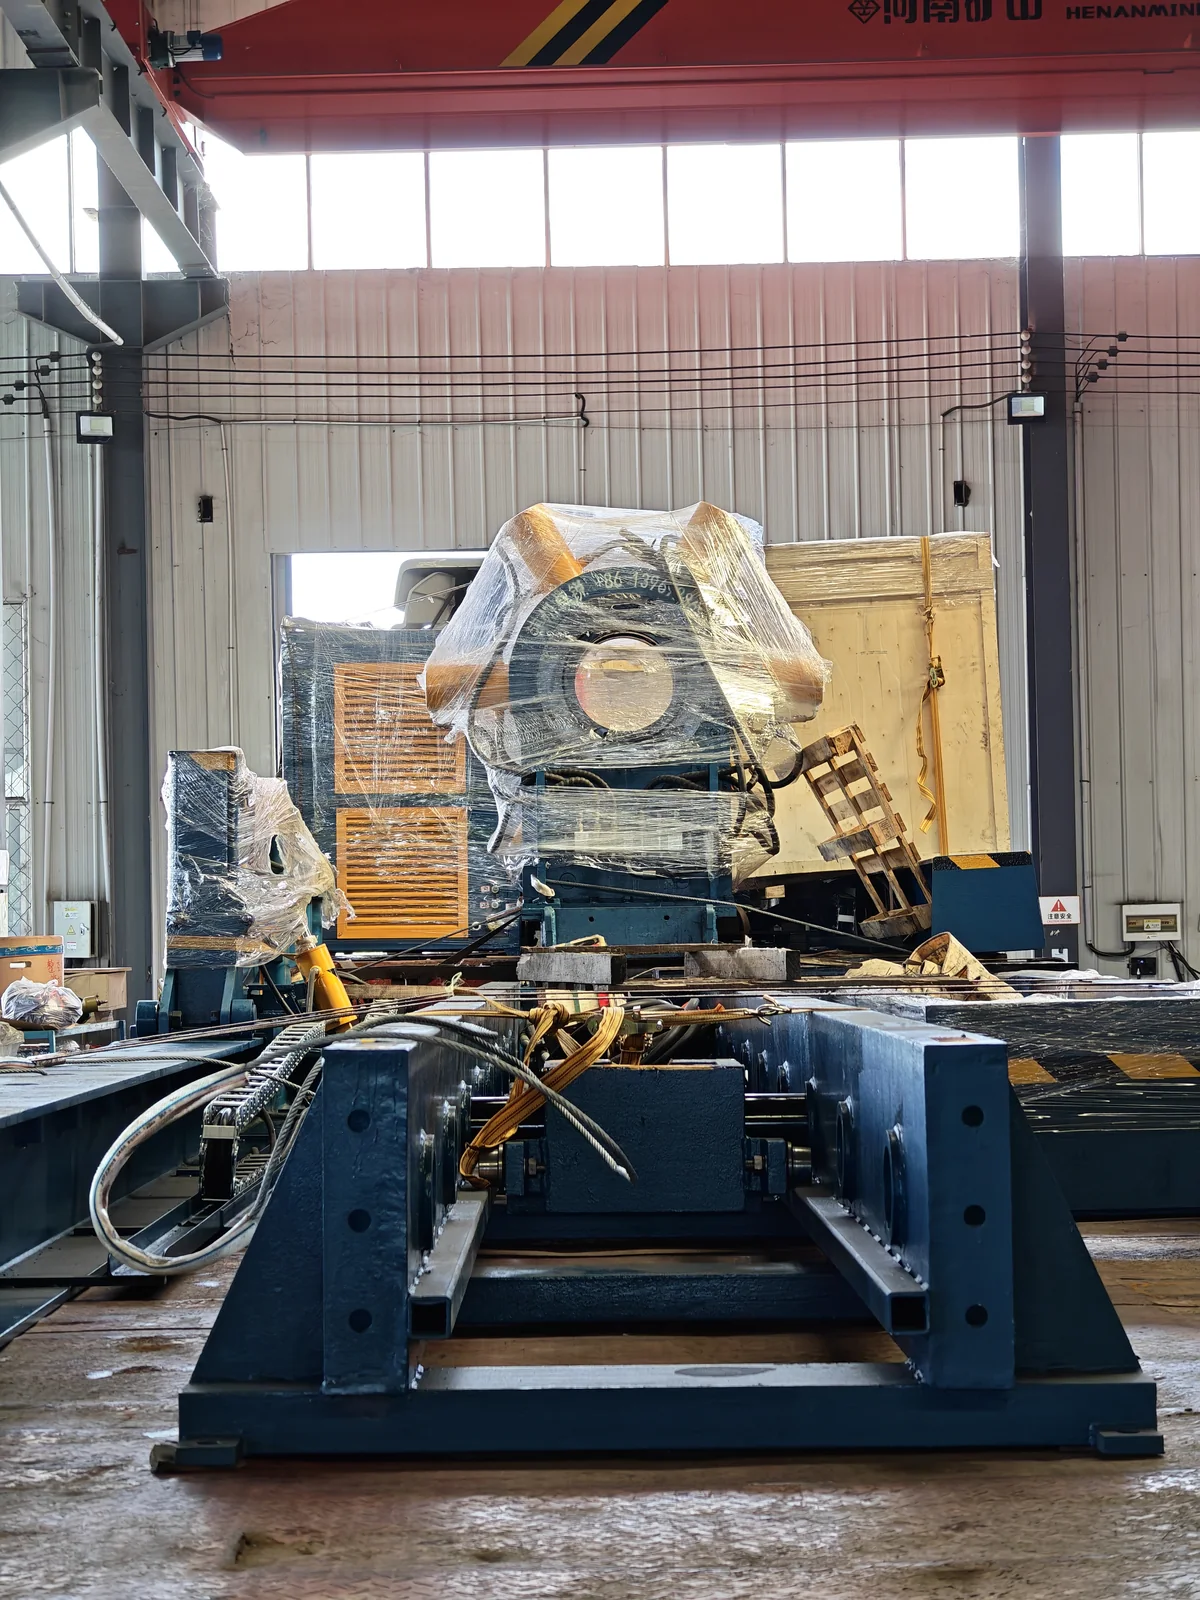
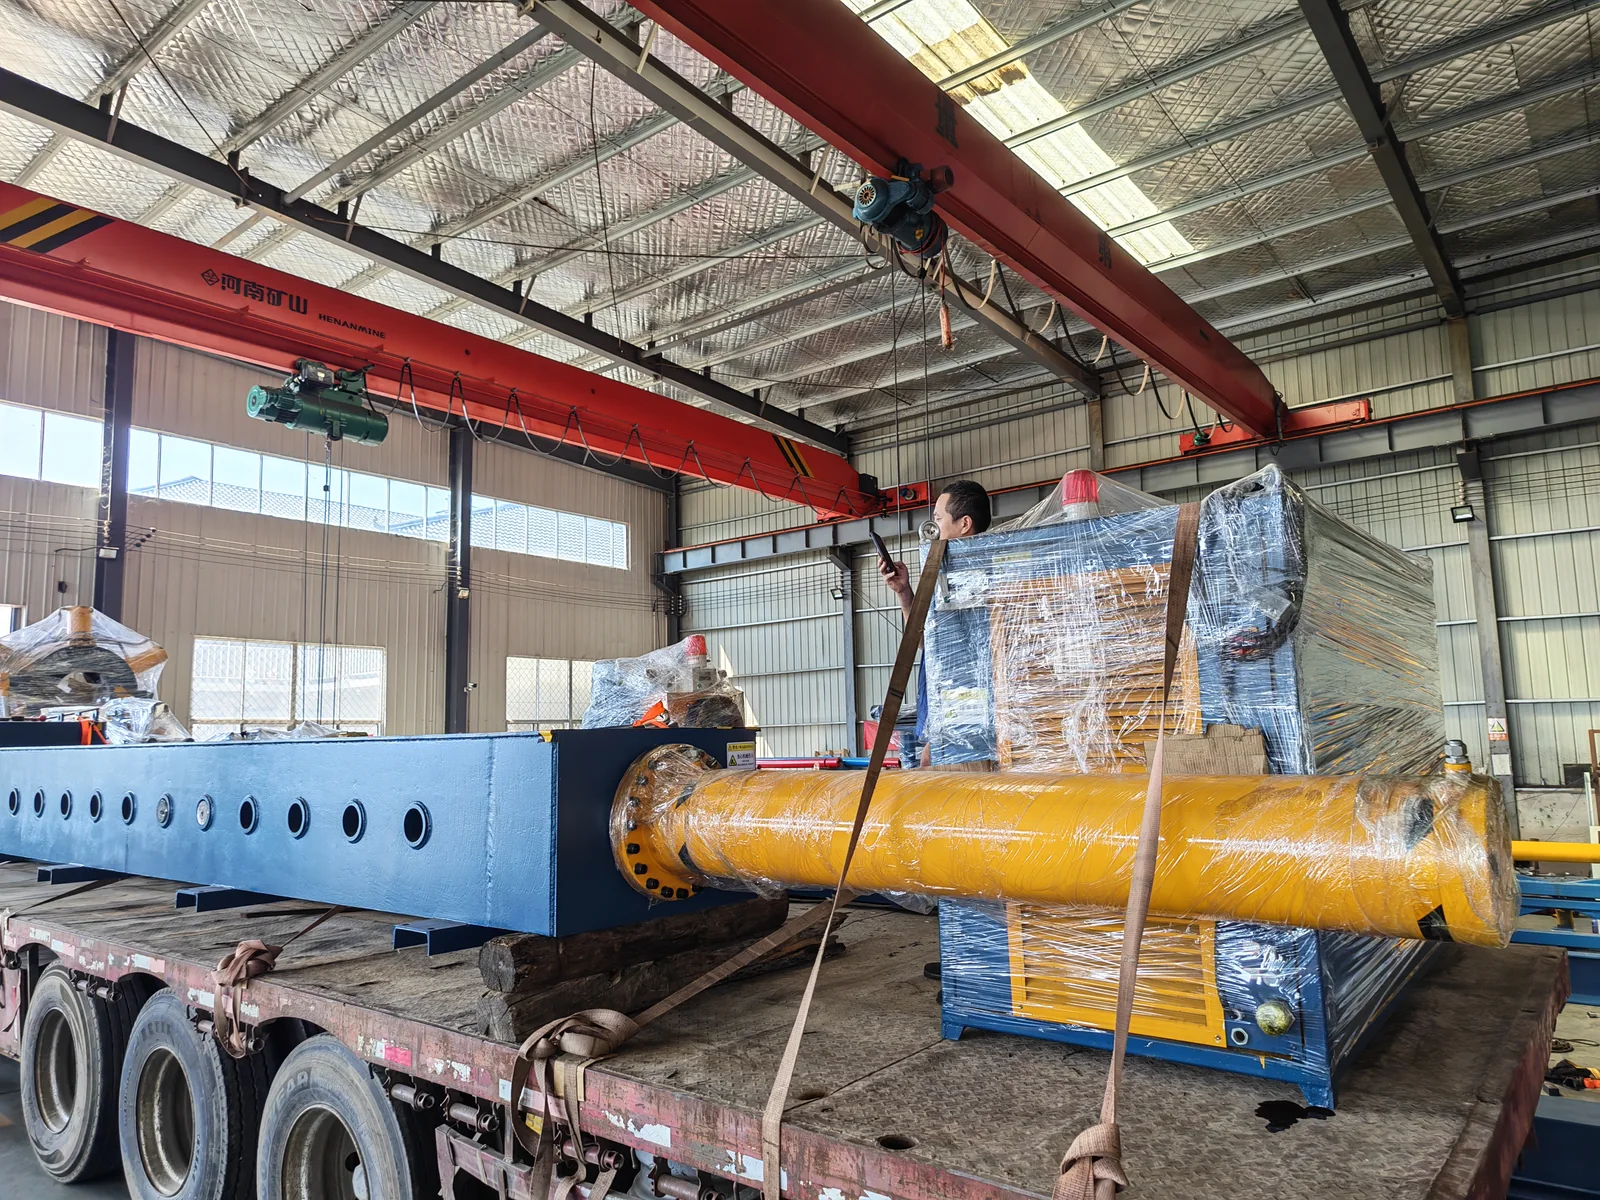
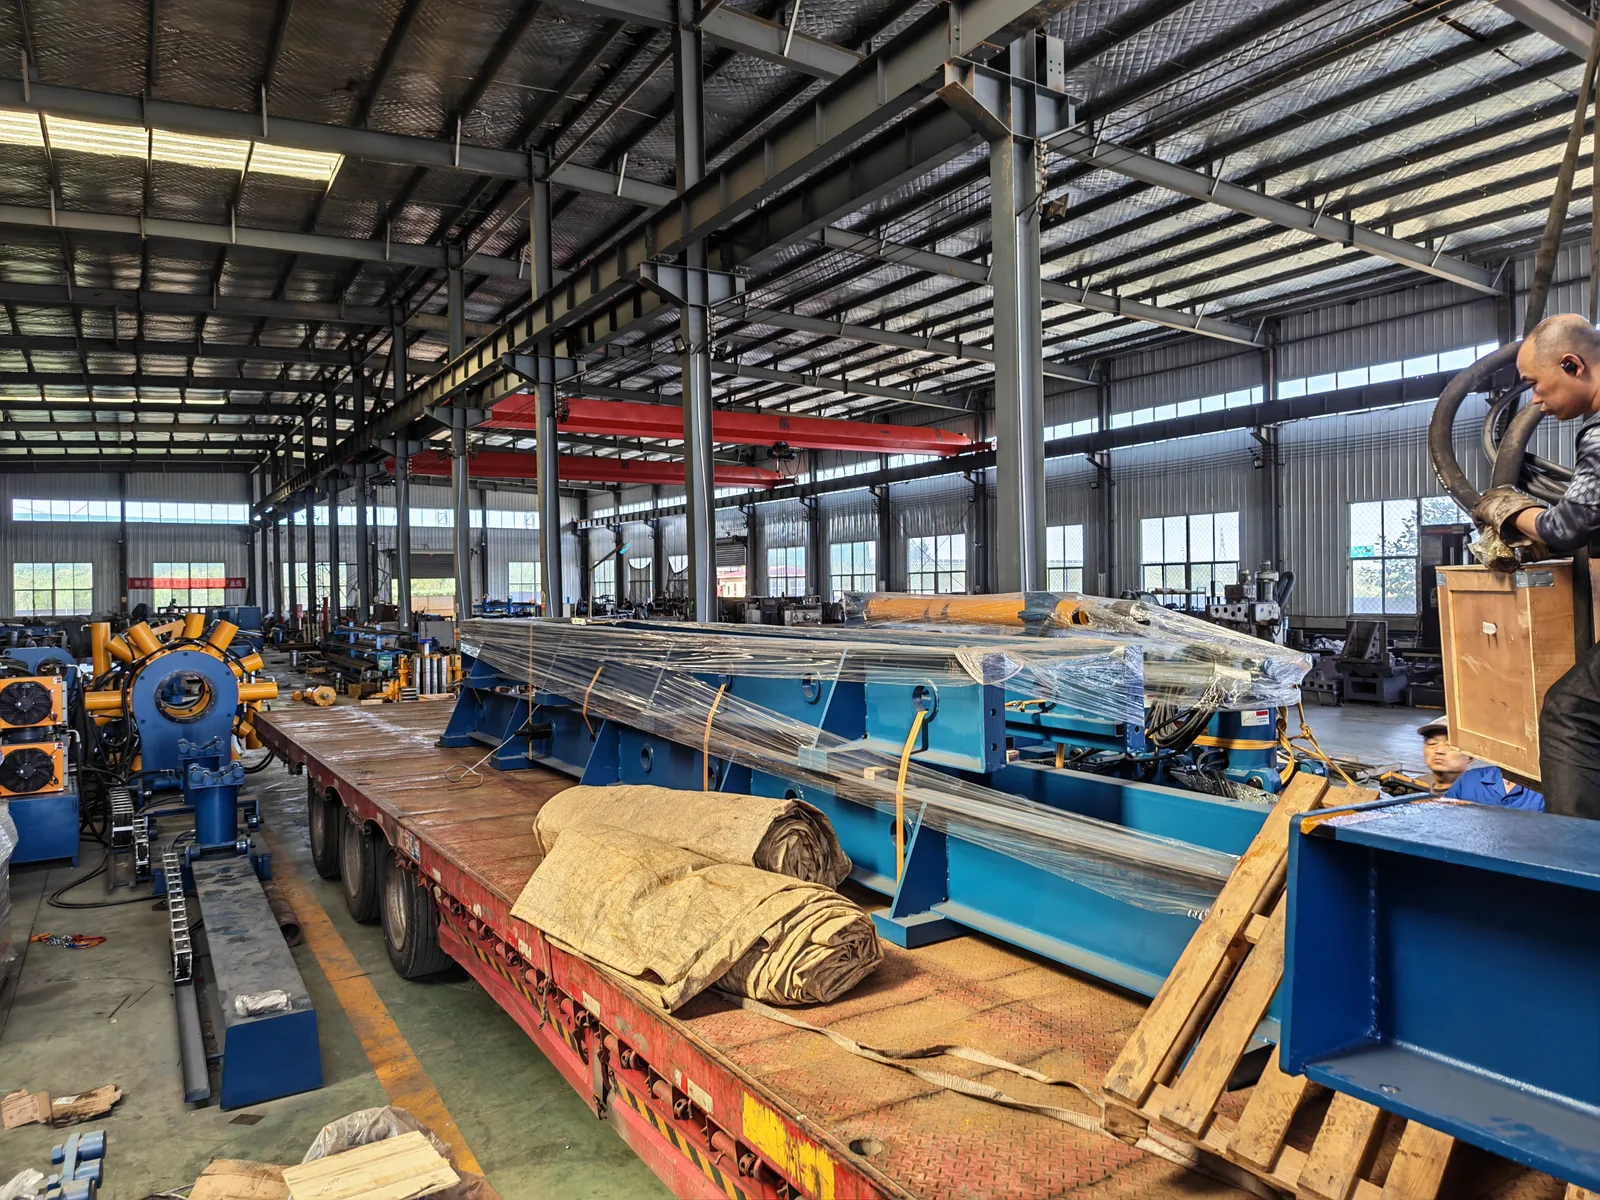
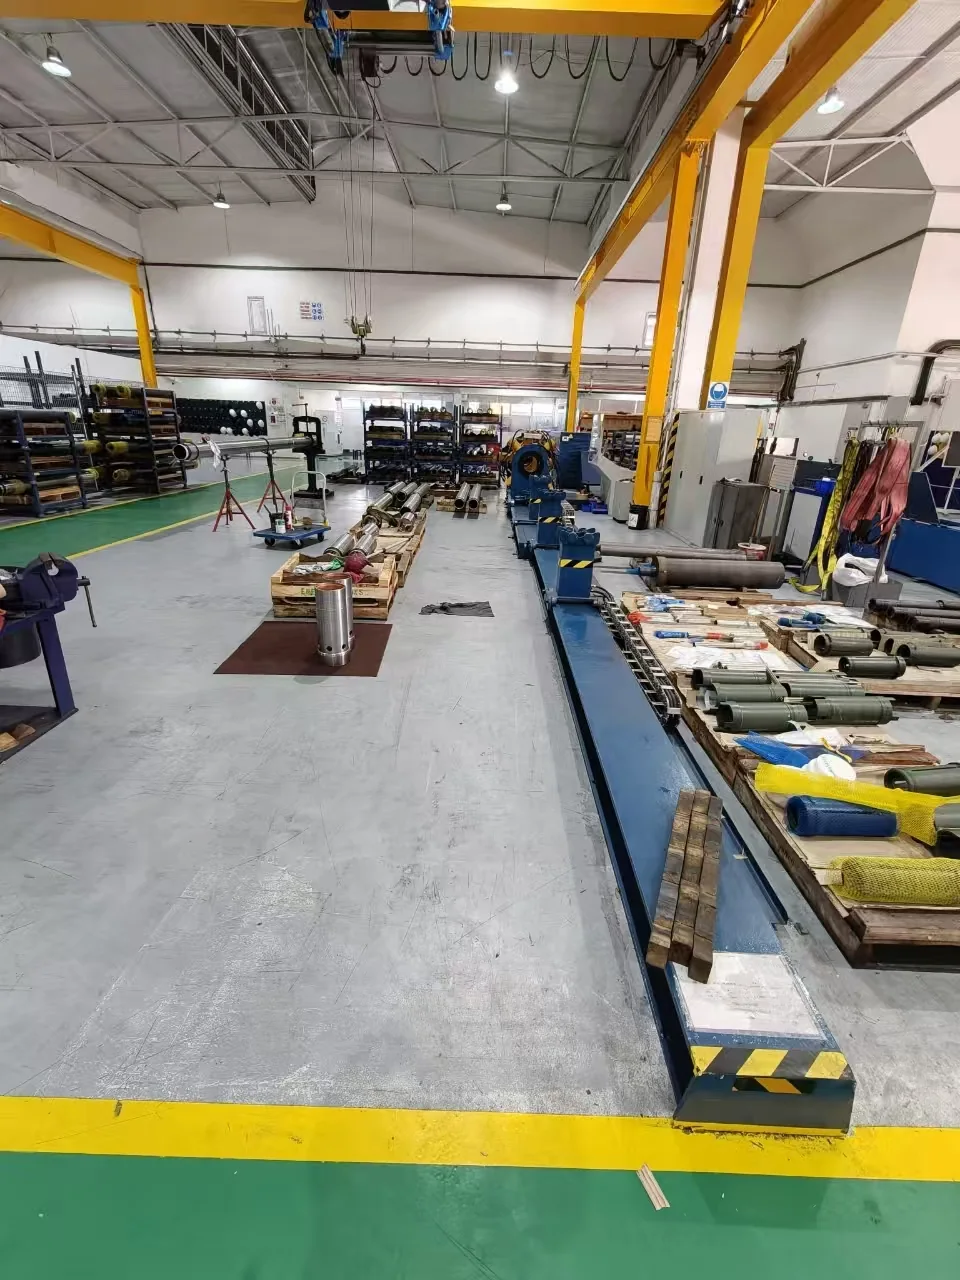
机架、顶升支撑和延长梁可按总成尺寸配置。布置时还需考虑吊装方式、工件从哪一端进入,以及操作人员的站位。
拧扣机的车间用途
OCTG 与螺纹加工车间
完成套管、油管、接箍和短节的上扣,逐个接头保存记录。钳牙需要匹配实际部件的夹持表面。
特殊螺纹连接装配
按连接技术方给出的限值,检查扭矩转角曲线和接近台肩时的变化。选购监测系统前需确认该连接所要求的判据。
工具维修与组合装配
对钻杆、井底钻具组合部件及维修工具进行上扣、卸扣,工件须在已确认的夹持、扭矩和支撑能力范围内。
连接作业前后的准备与检查
- 01
确认连接要求
提供螺纹类型、部件图纸和现行上扣规程,注明扭矩限值及每个接头需要保留的记录。
- 02
选择钳牙与作业参数
操作人员开始规定作业前,需核对钳牙、支撑位置和控制参数是否适合当前工件。
- 03
观察上扣过程
界面随上扣过程显示扭矩和转数变化。配有自动控制的设备按设定参数接近目标扭矩。
- 04
复核接头记录
将曲线和最终实测值与连接验收要求比较,保存复核结果,并注明接头标识和作业编号。
以上内容用于安排作业准备和记录。实际操作应遵循设备说明书及所装配连接的批准规程。
按实际接头和工件选择拧扣机
先说明需要完成的作业,再选择设备配置。请提供代表性接头清单或工具图纸,涵盖最小、最大、最短和最重的工件,以便一起核对夹持、扭矩、支撑和记录要求。
| 实际需求 | 需要提供与确认的内容 |
|---|---|
| 接头与工件 | 提供扣型、管径、单位长度重量、钢级和图纸,标出可夹持部位及表面压痕限制。按实际接触面确认夹持范围和钳牙。 |
| 上扣与卸扣扭矩 | 分别注明两种工况所需扭矩及单位,并提供接头供应商的操作规程。按拟选配置核对两种工况,以及需要测量的最低扭矩。 |
| 长度、重量与搬运 | 说明最长、最重总成、短节尺寸和上料方式,确认床身长度、支撑位置、吊装通道及设备周边作业空间。 |
| 控制与记录 | 说明手动或自动操作要求,以及客户需要的记录。结合这些要求核对控制器型号、操作流程、TorqueStar 功能和报告样本。 |
| 车间安装条件 | 提供安装国家、电压、频率和车间平面图,确认用电负荷、液压配套、基础要求,以及各现场接口的供货责任。 |
| 供货与服务范围 | 订购前确认设备图纸、功能、配置和供货清单。将交付后的现场调试与培训、校准服务、推荐备件和书面质保条款列入约定范围。 |
软件与报告配置清单
请提供所用扣型、管径、重量和钢级,以便确认配套软件中的规格条目与验收参数。同时说明是否需要扭矩转角测量、台肩识别、PDF 报告或 CSV 采样数据。图中的 SD 版本示例包含台肩标记、肩后转角和斜率数据。测量功能取决于配套传感器与软件;减速和自动停止还需匹配相应的设备控制系统。
车间归档所需的接头或工具编号、操作人员及作业编号,也应提前确认。复核时结合曲线、验收条件和实际结果,再保存该接头的报告。
阅读车间记录指南 →约定出厂验收测试内容
设备完工后、发货前,我们在工厂安排 FAT,您或您的代表可到厂见证并参与测试。订购前选定代表性接头,明确需要验证的功能及交付记录。
- 工件适配与搬运:验证约定的夹持方式、工件支撑和操作流程。
- 扭矩与记录:约定验证方法、测量参考、接头设置和报告格式。
- 交接资料:列明随设备交付的操作维护说明、图纸、软件备份安排及备件参考资料。
全旋转拧扣机选型问答
拧扣机和“宁扣机”指什么?
本页设备的正式名称是360度全旋转拧扣机,英文为 Bucking Unit。“宁扣机”是搜索时可能出现的非标准写法。选型时请确认连续旋转、夹持范围、上卸扣扭矩和扭矩转角记录要求,并与用于工具维修的液压拆装架区分。
与液压拆装架有何区别?
两类设备都能上扣和卸扣。连续旋转、扭矩转角分析是重点时,可比较拧扣机方案;以井下工具拆解、短夹持段或轴向搬运为主时,可比较拆装架方案。设备名称不能代替对实际配置的核对。
机架尺寸能否直接决定扭矩能力?
不能。钳口尺寸、钳牙、驱动装置和液压系统都会影响有效能力。报价应同时写明夹持范围和上扣、卸扣工况,才能判断是否适合同一件工件。
是否能自动判定所有特殊螺纹合格?
没有适用于所有特殊螺纹的通用判定设置。应采用连接技术方的现行验收规程,并确认设备具备所需测量功能、限值设置正确。记录曲线是复核依据之一。
询价时需要提供哪些资料?
请提供最小和最大夹持直径、连接图纸、上扣与卸扣扭矩,以及最长和最重的总成。还需说明车间电源、布局和报告样式。
手动和自动拧扣机的控制方式有何不同?
手动操纵杆配置由操作人员控制运动,并结合界面读数完成作业。自动控制配置可执行部分设定流程,包括接近目标扭矩。报价时需明确夹持、旋转和停止各阶段由谁控制;具备扭矩记录功能不等于整机自动作业。
一台拧扣机能否同时处理套管、油管和钻杆?
在夹持范围、钳牙、扭矩和支撑满足要求时,可以覆盖不同管件。最小夹持直径和最大接头都要核对,短节也需列入清单,因为有效夹持长度可能限制布置。
全旋转拧扣机如何报价?
价格随机架、夹持范围、扭矩工况、床身长度、钳牙和控制系统而变。工件搬运、报告功能和交付范围也会影响总价。请通过拧扣机询价表提供工具清单和连接图纸,再按具体配置报价。